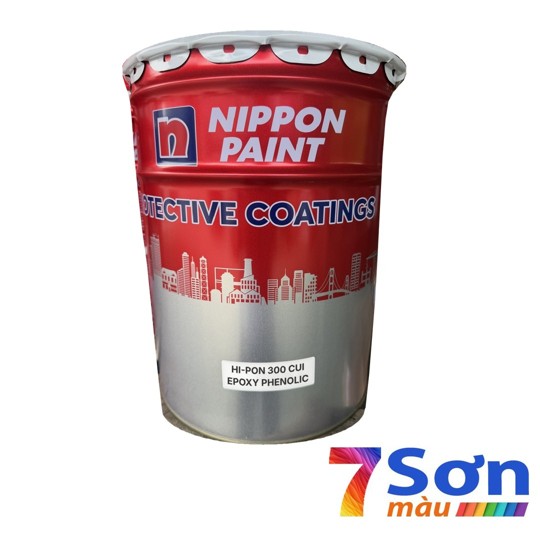
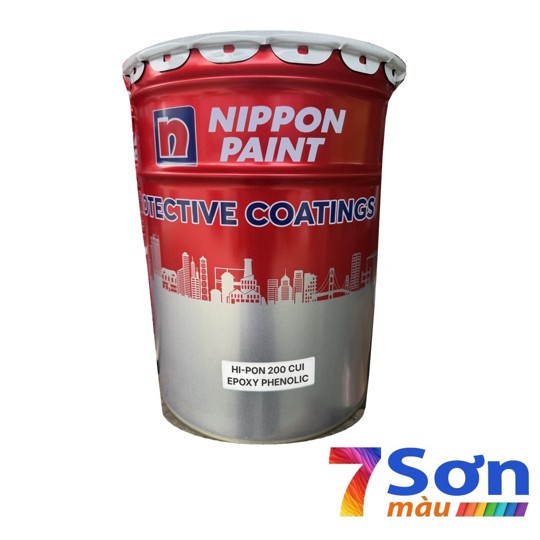
Ăn mòn dưới lớp bảo ôn (CUI) âm thầm khó phát hiện: hơi ẩm lọt qua lớp cách nhiệt, đọng trên thép nóng rồi bay hơi liên tục, và thép gỉ mà bên ngoài vẫn nguyên vẹn. HI-PON 300 CUI Epoxy Phenolic của Nippon được thiết kế riêng cho tình huống này: epoxy phenolic hai thành phần, hàm lượng rắn 80%, không cần sơn lót, bảo vệ thép dưới lớp cách nhiệt ở nhiệt độ vận hành đến 260°C. Dưới đây là những gì TDS nói rõ và những điều cần hỏi thêm trước khi chọn.
260°C
chịu nhiệt khô liên tục (khí quyển)
80%
hàm lượng rắn theo thể tích
8 m²/lít
độ phủ lý thuyết ở 100 µm khô
3,2 : 1
tỷ lệ pha cơ sở : đóng rắn
Tóm tắt nhanh
HI-PON 300 CUI là sơn phủ epoxy phenolic hai thành phần, không cần sơn lót, hàm lượng rắn 80 ± 2%, dùng chống ăn mòn cho kết cấu thép dưới lớp cách nhiệt (CUI). Màu trắng kem, xám hoặc nhôm; độ dày màng khô tiêu biểu 100 – 150 µm. Tỷ lệ pha 3,2 : 1, thời gian sử dụng 1 giờ ở 25°C. TDS ghi nhiệt độ vận hành -196°C đến 260°C trong mô tả sản phẩm.
HI-PON 300 CUI là gì và dùng cho ai?
CUI là Corrosion Under Insulation. Theo TDS, HI-PON 300 CUI bảo vệ đường ống nước cách nhiệt hoặc không cách nhiệt và các bồn phản ứng vận hành ở nhiệt độ đến 260°C, trong môi trường trong đất liền lẫn ngoài khơi, kể cả FPSO. Môi trường làm việc là chu kỳ khô / ướt liên tục, đúng điều kiện gây CUI.
Người nên đọc kỹ sản phẩm này là kỹ sư bảo trì nhà máy lọc hóa dầu, nhà máy điện, đơn vị lập hệ sơn cho đường ống bảo ôn. Điểm tiện của TDS là sản phẩm thường được thi công trực tiếp lên thép thổi hạt Sa 2½, 2 lớp, mỗi lớp 100 µm khô, tổng không quá 250 µm, nên không cần lớp lót riêng.
Bảng thông số kỹ thuật theo TDS
| Hạng mục |
Thông số |
| Loại sơn |
Epoxy phenolic 2 thành phần, hàm lượng rắn cao, không cần sơn lót |
| Màu / độ bóng |
Trắng kem, xám, nhôm / mờ |
| Hàm lượng rắn theo thể tích |
80 ± 2% |
| Tỷ trọng (hỗn hợp) |
1,56 ± 0,05 kg/l |
| Điểm bắt cháy |
Chất cơ sở 13,3°C; chất đóng rắn 35°C; hỗn hợp 13,3°C |
| Hàm lượng VOC |
179 g/l (EPA Method 24) |
| Độ dày màng tiêu biểu |
100 – 150 µm khô (125 – 188 µm ướt) |
| Tỷ lệ pha (cơ sở : đóng rắn) |
3,2 : 1 theo thể tích |
| Thời gian sử dụng hỗn hợp |
1 giờ ở 25°C |
| Độ phủ lý thuyết |
8,0 m²/lít (100 µm khô); 5,3 m²/lít (150 µm khô) |
| Dung môi pha loãng / rửa |
Hi-Pon Epoxy Thinner |
| Nhiệt độ vận hành (mô tả) |
-196°C đến 260°C |
| Chịu nhiệt (khô, khí quyển) |
Liên tục 260°C; thấp nhất -40°C |
| Thi công trên bề mặt nóng |
Đến 150°C, độ dày màng khô tối đa 125 µm |
| Hạn sử dụng |
Tối thiểu 12 tháng (25°C), cả hai thành phần |
Thời gian khô và thời gian sơn lớp kế tiếp
| Hạng mục |
Bề mặt nền 25°C |
Bề mặt nền 40°C |
| Khô bề mặt |
2 giờ |
1 giờ |
| Khô để xử lý |
7 giờ |
5 giờ |
| Khô hoàn toàn |
10 ngày |
7 ngày |
| Sơn lớp kế tiếp (tối thiểu) |
7 giờ |
5 giờ |
| Sơn lớp kế tiếp (tối đa) |
21 ngày |
14 ngày |
Thời gian thực tế có thể ngắn hơn hoặc dài hơn tùy độ dày màng, độ thông thoáng, độ ẩm và hệ sơn bên dưới. Khi TDS ghi “kéo dài”, cần hỏi nhà sản xuất về cách xử lý bề mặt trước khi sơn lớp kế tiếp.
5 điểm đáng chú ý
1
Không cần sơn lót
TDS mô tả đây là sơn phủ không cần lót, thường thi công thẳng lên thép thổi hạt Sa 2½ bằng 2 lớp, mỗi lớp 100 µm khô, tổng không quá 250 µm.
2
Thi công được trên bề mặt nóng
Có thể sơn lên bề mặt nóng đến 150°C, với độ dày màng khô tối đa 125 µm; đây là chi tiết hữu ích cho bảo trì khi không thể dừng hẳn thiết bị.
3
Dải nhiệt độ rộng
Mô tả sản phẩm ghi phạm vi vận hành -196°C đến 260°C; bảng chịu nhiệt khô khí quyển ghi liên tục 260°C và thấp nhất -40°C. Hai thông tin này nên được đối chiếu với điều kiện thực tế khi lập hồ sơ.
4
Chịu hóa chất tốt
TDS nêu sản phẩm có khả năng chịu hóa chất tốt, phù hợp môi trường nhà máy và ngoài khơi.
5
Thời gian chờ tối đa dài
Có thể sơn lớp kế tiếp sau tối thiểu 7 giờ và tối đa 21 ngày ở 25°C (5 giờ và 14 ngày ở 40°C), khá thuận tiện cho kế hoạch sơn hai lớp.
Quy trình thi công theo TDS
1
Chuẩn bị bề mặt
Dầu mỡ xử lý bằng dung môi theo SSPC-SP1. Thổi hạt đạt Sa 2½ (ISO 8501-1) hoặc SSPC-SP10 với độ nhám 50 – 75 µm. Nếu gỉ quay lại giữa lúc thổi hạt và lúc sơn thì thổi lại; mài, trám hoặc xử lý khuyết điểm do thổi hạt. Vùng hư hại: thổi hạt Sa 2½ hoặc làm sạch cơ học St 3 (SSPC-SP3) nếu không thổi được; bề mặt khô, không nhiễm bẩn.
2
Kiểm tra điều kiện thi công
Chỉ thi công khi nhiệt độ từ 10°C trở lên và độ ẩm không quá 85%; nhiệt độ bề mặt cần sơn phải cao hơn điểm sương của không khí xung quanh ít nhất 3°C.
3
Pha trộn
Khuấy riêng hai thành phần bằng máy khuấy cơ, trộn chất cơ sở : chất đóng rắn = 3,2 : 1 theo thể tích. Hỗn hợp chỉ dùng được 1 giờ ở 25°C, nên pha ít mẻ nhỏ. Lưu ý điểm bắt cháy chất cơ sở và hỗn hợp là 13,3°C. Dung môi pha loãng và rửa: Hi-Pon Epoxy Thinner.
4
Hệ sơn đi kèm
Hệ thông thường theo TDS: thi công trực tiếp lên thép Sa 2½, 2 lớp x 100 µm màng khô, tổng độ dày không vượt quá 250 µm. Với ứng dụng khác, tham khảo tài liệu sản phẩm hoặc liên hệ nhà sản xuất để chọn hệ sơn.
5
Thi công lớp sơn
Nên dùng súng phun chân không, cỡ béc 0,018” – 0,026”, áp lực 150 – 200 bar. Cọ và con lăn chỉ dành cho dặm vá hoặc diện tích rất nhỏ. Đảm bảo thông thoáng tốt để gió mang dung môi đi; thi công trên bề mặt nóng chỉ đến 150°C và độ dày khô tối đa 125 µm.
6
Chờ khô và sơn lớp kế tiếp
Ở 25°C: khô bề mặt 2 giờ, khô để xử lý 7 giờ, sơn lớp kế tối thiểu 7 giờ, tối đa 21 ngày, khô hoàn toàn 10 ngày. Ở 40°C lần lượt 1 giờ, 5 giờ, 5 giờ, 14 ngày và 7 ngày.
7
Kiểm tra và vệ sinh dụng cụ
Đo độ dày màng khô sau mỗi lớp, bảo đảm tổng không vượt 250 µm. Vệ sinh dụng cụ bằng Hi-Pon Epoxy Thinner; thùng dư đậy kín, để nơi khô thoáng, tránh nhiệt và tia lửa. TDS lưu ý biến đổi nhiệt độ thường xuyên có thể làm giảm hạn sử dụng.
Lưu ý an toàn khi thi công
Sản phẩm dành cho người thi công chuyên nghiệp; đọc thông tin an toàn trên bao bì và tài liệu SDS trước khi dùng. Thi công nơi thông thoáng, tránh dính da (nếu dính, rửa ngay bằng chất làm sạch phù hợp, xà phòng và nước). Sơn bắn vào mắt: rửa thật nhiều nước sạch và hỏi ý kiến bác sĩ. Tuyệt đối tránh ngọn lửa trực tiếp, hàn cắt và hút thuốc trong khu vực thi công.
Định mức sơn: quy đổi từ độ phủ lý thuyết
TDS cho độ phủ lý thuyết 8,0 m²/lít ở 100 µm khô và 5,3 m²/lít ở 150 µm khô. Hệ thông thường dùng 2 lớp x 100 µm nên lượng sơn cho cả hệ gấp đôi lượng một lớp.
Công thức
Lượng sơn (lít) = diện tích (m²) ÷ độ phủ lý thuyết (m²/lít). Độ phủ lý thuyết = hàm lượng rắn theo thể tích × 10 ÷ độ dày màng khô (µm).
Ví dụ giả định: 120 m² bề mặt, một lớp, độ dày màng khô 100 µm. Lượng sơn đã pha = 120 × 100 ÷ (80 × 10) = 15,0 lít (tương đương độ phủ lý thuyết 8,0 m²/lít), gồm khoảng 11,4 lít chất cơ sở và 3,6 lít chất đóng rắn (tỷ lệ 3,2 : 1). Chưa tính hao hụt do phương pháp thi công, độ nhám và hình dạng kết cấu.
| Quy cách |
Chất cơ sở / chất đóng rắn |
| 20 lít (tổng) |
15,2 lít chất cơ sở (thùng 20 lít) + 4,8 lít chất đóng rắn (thùng 5 lít) |
Câu hỏi thường gặp
CUI là gì và vì sao cần sơn riêng?
CUI là ăn mòn dưới lớp bảo ôn. Hơi ẩm lọt vào lớp cách nhiệt gây chu kỳ ướt / khô liên tục trên thép, làm gỉ nhanh mà khó thấy từ bên ngoài. HI-PON 300 CUI được thiết kế riêng cho điều kiện này.
Có cần sơn lót trước không?
Không. TDS mô tả sản phẩm là sơn phủ không cần lót và thường được thi công thẳng lên thép thổi hạt Sa 2½ với 2 lớp, mỗi lớp 100 µm khô.
Sơn lên bề mặt đang nóng được không?
Được, với bề mặt nóng đến 150°C và độ dày màng khô tối đa 125 µm theo TDS. Vẫn cần bề mặt khô, sạch và nhiệt độ bề mặt cao hơn điểm sương ít nhất 3°C.
Chịu nhiệt tối đa là bao nhiêu?
Bảng chịu nhiệt khô khí quyển ghi liên tục 260°C và thấp nhất -40°C; phần mô tả nêu phạm vi vận hành -196°C đến 260°C. Nhiệt độ liệt kê liên quan đến duy trì đặc tính bảo vệ, tính thẩm mỹ có thể bị ảnh hưởng.
Lưu ý khi dùng thông tin trong bài
Thông số lấy từ bảng dữ liệu kỹ thuật (TDS) của nhà sản xuất. Điều kiện bề mặt và thi công thực tế có thể khác nhau; cần đối chiếu TDS mới nhất và hệ sơn được duyệt cho dự án trước khi thi công. Bài viết không thay thế tư vấn kỹ thuật cho từng công trình.