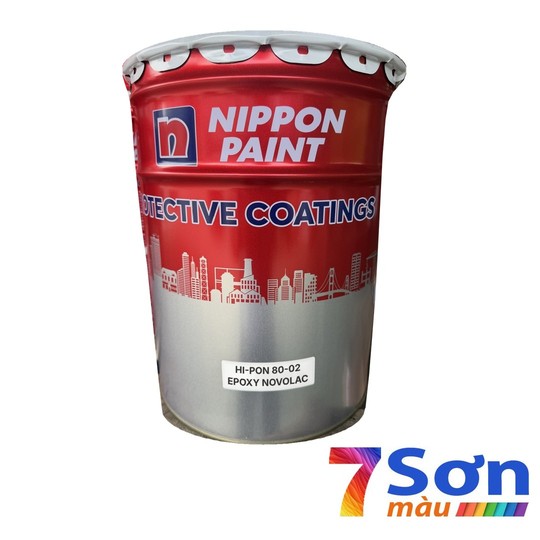
Bên trong bồn chứa hóa chất hoặc dầu thô nóng là nơi lớp sơn chịu tải nặng nhất: nhiệt độ cao, dung môi thẩm thấu và gần như không có cơ hội bảo trì giữa hai đợt dừng máy. Một lớp lót bồn chọn sai có thể phồng rộp chỉ sau vài chu kỳ nạp xả. HI-PON 80-02 Epoxy Novolac của Nippon là sơn epoxy novolac hai thành phần, dùng để bảo vệ lâu dài bên trong bồn chứa hóa chất, dung môi và dầu thô có nhiệt độ đến 160°C. Bài này đọc lại TDS để làm rõ thông số và cách thi công đúng.
70%
hàm lượng rắn theo thể tích
160°C
chịu liên tục khô và ngâm dầu thô
7,5 : 1
tỷ lệ pha cơ sở : đóng rắn
7,0 m²/lít
độ phủ lý thuyết ở 100 µm khô
Tóm tắt nhanh
HI-PON 80-02 Epoxy Novolac là sơn hai thành phần gốc epoxy novolac, màu trắng hoặc xám, bóng mờ, hàm lượng rắn 70 ± 2%. Dùng lót bên trong bồn chứa hóa chất, dung môi và dầu thô đến 160°C, đáp ứng FDA 21 CFR Part 175.300. Tỷ lệ pha 7,5 : 1 theo thể tích, dùng trong 2,5 giờ ở 25°C, độ dày màng khô tiêu biểu 100 – 200 µm.
HI-PON 80-02 là gì và dùng cho ai?
Theo TDS, novolac là dòng epoxy có mật độ liên kết cao, phù hợp cho kết cấu thép và bê tông trên cạn hay ngâm. HI-PON 80-02 được dùng rộng rãi để chống ăn mòn lâu dài bên trong bồn chứa hóa chất, dung môi và dầu thô, với khả năng chịu nhiệt liên tục 160°C ở điều kiện khô và khi ngâm dầu thô.
Sản phẩm phù hợp với chủ đầu tư kho bồn, nhà máy hóa chất, nhà máy lọc dầu và nhà thầu sơn chống ăn mòn cần một lớp lót bồn chịu nhiệt. Thông thường HI-PON 80-02 được sơn trực tiếp lên thép đã thổi hạt Sa 2½, rồi phủ HI-PON 80-04 Epoxy Phenolic Top Coat theo hệ đề nghị.
Bảng thông số kỹ thuật theo TDS
| Hạng mục |
Thông số |
| Loại sơn |
Epoxy novolac 2 thành phần |
| Màu / độ bóng |
Trắng và xám / bóng mờ |
| Hàm lượng rắn theo thể tích |
70 ± 2% |
| Tỷ trọng (hỗn hợp) |
1,81 ± 0,05 kg/l |
| Điểm bắt cháy |
Chất cơ sở 23°C; chất đóng rắn 96°C; hỗn hợp 23°C |
| Hàm lượng VOC |
268 g/l (EPA Method 24) |
| Độ dày màng tiêu biểu |
100 – 200 µm khô (143 – 286 µm ướt) |
| Tỷ lệ pha (cơ sở : đóng rắn) |
7,5 : 1 theo thể tích |
| Thời gian sử dụng hỗn hợp |
2,5 giờ ở 25°C |
| Độ phủ lý thuyết |
7,0 m²/lít (100 µm khô); 3,5 m²/lít (200 µm khô) |
| Dung môi pha loãng / rửa |
Hi-Pon Epoxy Thinner |
| Chịu nhiệt khô |
Liên tục 160°C; không liên tục 200°C (tối đa 1 giờ); thấp nhất -40°C |
| Chịu nhiệt khi ngâm |
Nước ngọt 95°C; dầu thô 160°C |
| Tiêu chuẩn |
FDA 21 CFR Part 175.300 |
| Hạn sử dụng |
12 tháng (25°C) cho cả hai thành phần |
Thời gian khô và thời gian sơn lớp kế tiếp
| Hạng mục |
Bề mặt nền 25°C |
Bề mặt nền 40°C |
| Khô bề mặt |
2 giờ |
1 giờ |
| Khô để xử lý |
6 giờ |
4 giờ |
| Khô hoàn toàn |
7 ngày |
4 ngày |
| Sơn lớp kế tiếp (tối thiểu) |
6 giờ |
4 giờ |
| Sơn lớp kế tiếp (tối đa) |
14 ngày |
7 ngày |
Thời gian thực tế có thể ngắn hơn hoặc dài hơn tùy độ dày màng, độ thông thoáng, độ ẩm và hệ sơn bên dưới. Khi TDS ghi “kéo dài”, cần hỏi nhà sản xuất về cách xử lý bề mặt trước khi sơn lớp kế tiếp.
5 điểm đáng chú ý
1
Chịu nhiệt cao nhất trong nhóm lót bồn epoxy của bài
Liên tục 160°C ở môi trường khô và khi ngâm dầu thô, không liên tục 200°C trong tối đa 1 giờ; ngâm nước ngọt đến 95°C.
2
Đáp ứng FDA 21 CFR Part 175.300
TDS ghi sản phẩm đáp ứng quy định này, là điểm cần có trong hồ sơ của một số dự án bồn chứa.
3
Tỷ lệ pha 7,5 : 1 khác thường
Bộ 20 lít gồm 17,65 lít chất cơ sở và 2,35 lít chất đóng rắn; nên trộn nguyên bộ để tránh sai tỷ lệ khi chia nhỏ.
4
Cửa sổ sơn lớp kế có giới hạn
Tối thiểu 6 giờ, tối đa 14 ngày ở 25°C (7 ngày ở 40°C); quá hạn cần hỏi nhà sản xuất cách xử lý bề mặt.
5
Yêu cầu không lỗ kim
TDS yêu cầu phủ sọc mọi đường hàn và kiểm tra lỗ kim để hệ sơn không còn lỗ kim, rất quan trọng với lót bồn ngâm.
Quy trình thi công theo TDS
1
Chuẩn bị bề mặt
Bề mặt sạch, khô, không nhiễm bẩn, đánh giá theo ISO 8504; dầu mỡ tẩy bằng dung môi theo SSPC-SP1. Thổi hạt đạt Sa 2½ (ISO 8501-1) hoặc SSPC-SP10, độ nhám 50 – 75 µm. Nếu gỉ xuất hiện lại trước khi sơn thì thổi hạt lại; khuyết tật lộ ra sau thổi hạt cần mài, trám hoặc xử lý phù hợp. Thép có lớp lót tạm (shop primer) chỉ phù hợp khi mới sơn và chưa để ngoài trời; lớp lót tạm bị ăn mòn hoặc trầy rộng, hay loại lót tạm không tương thích, phải thổi hạt bỏ hoàn toàn. Vùng hư hại thổi hạt Sa 2½, nếu không thể thì làm sạch cơ học St 3 (SSPC-SP3).
2
Kiểm tra điều kiện thi công
Tránh thi công khi nhiệt độ dưới 10°C và độ ẩm trên 85%; nhiệt độ bề mặt cần sơn phải cao hơn điểm sương ít nhất 3°C. Đảm bảo thông gió để loại bỏ hơi dung môi.
3
Pha trộn
Khuấy riêng từng thành phần bằng máy khuấy cơ, trộn chất cơ sở : chất đóng rắn = 7,5 : 1 theo thể tích. Hỗn hợp dùng trong 2,5 giờ ở 25°C. Pha loãng và rửa bằng Hi-Pon Epoxy Thinner.
4
Hệ sơn đi kèm
Hệ đề nghị: thép làm sạch Sa 2½, sơn 2 lớp với tổng độ dày màng khô 150 µm, sơn phủ HI-PON 80-04 Epoxy Phenolic Top Coat. Với ứng dụng khác, cần hệ sơn do Nippon Paint tư vấn.
5
Thi công lớp sơn
Nên dùng súng phun chân không: cỡ béc 0,018” – 0,026”, áp lực 150 – 200 bar. Cọ và con lăn chỉ dùng dặm vá hoặc diện tích rất nhỏ; chú ý đạt độ dày màng khô yêu cầu.
6
Chờ khô và sơn lớp kế tiếp
Ở 25°C: khô bề mặt 2 giờ, khô để xử lý 6 giờ, sơn lớp kế sau tối thiểu 6 giờ và tối đa 14 ngày, khô hoàn toàn 7 ngày. Ở 40°C: 1 giờ, 4 giờ, 4 giờ đến 7 ngày, 4 ngày.
7
Kiểm tra và vệ sinh dụng cụ
Đo độ dày màng khô ở nhiều điểm, phủ sọc (stripe coat) mọi đường hàn và kiểm tra lỗ kim để hệ sơn không còn lỗ kim. Rửa dụng cụ bằng Hi-Pon Epoxy Thinner; đậy kín thùng dư, để nơi khô ráo, thoáng mát, xa nguồn nhiệt và tia lửa.
Lưu ý an toàn khi thi công
Sản phẩm dành cho người thi công chuyên nghiệp; đọc thông tin an toàn trên bao bì và tài liệu SDS trước khi dùng. Thi công nơi thông thoáng, tránh dính da (nếu dính, rửa ngay bằng chất làm sạch phù hợp, xà phòng và nước). Sơn bắn vào mắt: rửa thật nhiều nước sạch và hỏi ý kiến bác sĩ. Tuyệt đối tránh ngọn lửa trực tiếp, hàn cắt và hút thuốc trong khu vực thi công.
Định mức sơn: quy đổi từ độ phủ lý thuyết
TDS cho độ phủ lý thuyết 7,0 m²/lít ở 100 µm khô và 3,5 m²/lít ở 200 µm khô, khớp công thức hàm lượng rắn 70% × 10 ÷ độ dày màng khô.
Công thức
Lượng sơn (lít) = diện tích (m²) × số lớp ÷ độ phủ lý thuyết (m²/lít). Ví dụ giả định: 100 m², 2 lớp, mỗi lớp 100 µm khô, dùng độ phủ lý thuyết TDS 7 m²/lít: 100 × 2 ÷ 7 = 28,6 lít hỗn hợp, gồm khoảng 25,2 lít chất cơ sở và 3,36 lít chất đóng rắn (tỷ lệ 7,5 : 1). Chưa tính hao hụt do phương pháp thi công, độ nhám và hình dạng kết cấu. Hệ đề nghị trên thép Sa 2½ là 2 lớp, tổng 150 µm khô; khi lập dự toán theo độ dày thực tế, quy đổi lại độ phủ bằng công thức hàm lượng rắn × 10 ÷ độ dày màng khô (70 × 10 ÷ 75 ≈ 9,3 m²/lít cho mỗi lớp 75 µm).
| Quy cách |
Chất cơ sở / chất đóng rắn |
| 20 lít (tổng) |
17,65 lít chất cơ sở (thùng 20 lít) + 2,35 lít chất đóng rắn (thùng 5 lít) |
Câu hỏi thường gặp
HI-PON 80-02 chịu được nhiệt độ bao nhiêu?
Khô liên tục 160°C, không liên tục 200°C (tối đa 1 giờ), thấp nhất -40°C. Khi ngâm: nước ngọt 95°C, dầu thô 160°C. Toàn hệ sơn cần chịu nhiệt tương đương.
Có cần sơn lót trước HI-PON 80-02 không?
Theo TDS, sản phẩm thường được sơn trực tiếp lên thép đã thổi hạt Sa 2½ (2 lớp, tổng 150 µm khô) và phủ HI-PON 80-04.
Tỷ lệ pha và thời gian dùng hỗn hợp?
7,5 phần chất cơ sở với 1 phần chất đóng rắn theo thể tích; dùng trong 2,5 giờ ở 25°C.
Bao lâu thì sơn lớp kế tiếp?
Ở 25°C tối thiểu 6 giờ, tối đa 14 ngày; ở 40°C tối thiểu 4 giờ, tối đa 7 ngày.
Lưu ý khi dùng thông tin trong bài
Thông số lấy từ bảng dữ liệu kỹ thuật (TDS) của nhà sản xuất. Điều kiện bề mặt và thi công thực tế có thể khác nhau; cần đối chiếu TDS mới nhất và hệ sơn được duyệt cho dự án trước khi thi công. Bài viết không thay thế tư vấn kỹ thuật cho từng công trình.